Trois systèmes d'alimentation en résine pour la pultrusion : comment choisir
Bac d'imprégnation, boîte d'injection à pression atmosphérique ou sous pression : la vraie différence n'est pas le niveau de pression, mais le moment où la résine rencontre les fibres. Tableau comparatif, conditions préalables et méthode de réglage par paliers.
Sur une même ligne de pultrusion, changer le mode d'alimentation en résine peut faire passer les pertes de résine de 20 % à moins de 5 % et doubler la vitesse de tirage. Mais parfois rien ne change : le problème vient de la répartition des mèches. La vraie frontière entre les trois systèmes n'est pas la pression, mais le moment où la résine entre en contact avec les fibres.
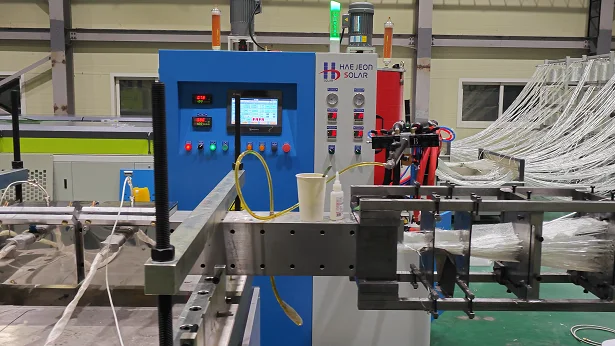
La vraie frontière : le moment de l'imprégnation, pas la pression
Le bac d'imprégnation imprègne avant l'entrée au moule. Les mèches traversent un bac ouvert et s'imprègnent par capillarité et gravité, longtemps avant d'entrer dans le moule.
La boîte d'injection mouille juste avant l'entrée au moule. Les fibres sont d'abord alignées dans une cavité fermée ; la résine les rencontre quelques secondes avant le début de la gélification.
Cette différence détermine tout le reste : COV, pertes de résine, taux de fibres maximal et vitesse de tirage. Avant de choisir, ne demandez donc pas « quelle pression ? » mais « quelle viscosité de résine et quel taux de fibres pour mon profilé ? ».
Comparatif des trois systèmes
Tableau large : faites défiler horizontalement sur mobile
| Critère | Bac d'imprégnation | Boîte atmosphérique | Boîte sous pression |
|---|---|---|---|
| Mode d'imprégnation | Bac ouvert, capillarité + gravité | Semi-fermé, gravité ou pompe basse pression | Entièrement fermé, imprégnation forcée par pompe |
| Pression courante | Atmosphérique | 0,1–0,3 MPa | 0,3–1,5 MPa |
| Viscosité de résine adaptée | 200–500 mPa·s | Faible à moyenne | Faible à élevée |
| Taux volumique de fibres | Plutôt faible | Moyen | Jusqu'à 60 %–70 % |
| Rendement résine | 80 %–90 % | Environ 90 % | Plus de 90 % |
| COV (niveau relatif) | Élevé (référence) | −30 % à −50 % | Environ 1/5 du bac |
| Sensibilité à la répartition des mèches | Faible | Moyenne | Élevée |
| Applications typiques | Gaines de câbles, poteaux de clôture | Profilés industriels courants | Pièces structurelles, profilés à fort taux de fibres |
Bac d'imprégnation : peu coûteux, mais trois revers
Réservé aux systèmes peu visqueux. Polyester et vinylester à 200–500 mPa·s sont son terrain de prédilection. Au-delà, l'intérieur des mèches épaisses reste mal imprégné : c'est l'origine des fibres sèches et des porosités.
Pertes de résine de 10 % à 20 %. La résine non entraînée doit être récupérée par un système de retour, avec un suivi de pureté.
Un bac ouvert reste ouvert. Le styrène s'évapore : odeurs en atelier et contraintes réglementaires. Le monomère s'échappe, la viscosité monte, il faut mesurer et compléter souvent.
Il convient aux profilés civils peu exigeants en aspect et en mécanique (gaines de câbles, poteaux de clôture) et aux lignes à faible volume avec changements fréquents. Inutile de l'employer pour des pièces structurelles à haute résistance.
Boîte atmosphérique : le meilleur rapport qualité-prix pour la plupart des profilés industriels
La boîte communique avec l'atmosphère ; l'injection se fait par gravité ou pompe basse pression, généralement 0,1–0,3 MPa. Par rapport au bac, les COV baissent de 30 % à 50 %, l'uniformité d'imprégnation s'améliore nettement, et la structure reste simple et peu coûteuse à entretenir.
Elle règle l'uniformité d'imprégnation, pas le fort taux de fibres. Au-delà d'environ 55 % en volume, ou avec des mèches très serrées, la pression atmosphérique ne suffit plus.
Boîte sous pression : pour les forts taux de fibres et les hautes vitesses
Entièrement fermée, elle force l'imprégnation par pompe, généralement entre 0,3 et 1,5 MPa (certains fabricants annoncent 2–10 bar, soit 0,2–1,0 MPa : à vérifier selon l'équipement et la résine, sans recopier les chiffres).
Taux volumique de fibres jusqu'à 60 %–70 % ;
Rendement résine supérieur à 90 %, COV environ cinq fois moindres qu'avec un bac ;
Régulation du taux de résine en boucle fermée sur la pression, erreur contenue dans ±1 % ;
Vitesse de tirage plus élevée : la résine est moins exposée à la chaleur et à l'air.
En contrepartie, l'investissement est élevé et le système très sensible à la répartition des mèches (voir plus bas).
Pourquoi les systèmes polyuréthane exigent presque toujours un moule fermé
Un point souvent négligé lors d'un changement de matière.
1. Le composant A réagit à l'eau. L'isocyanate est très sensible à l'humidité : un bac ouvert le met directement en contact avec l'air ambiant, et les bulles comme les défauts de durcissement commencent là. On exige en général une humidité relative inférieure à 60 % dans la zone, et le composant A maintenu à 35–45 °C avec une variation maximale de ±2 °C.
2. Le polyuréthane doit être mélangé en ligne. Les composants A et B sont dosés puis mélangés dans une tête de mélange et un mélangeur statique avant l'injection ; un bac ouvert n'offre pas cette étape.
3. Le temps de gel est court. Souvent 10 à 30 minutes : la résine laissée dans le bac voit sa viscosité grimper, il faut surveiller niveau et température.
Pour la pultrusion polyuréthane, la boîte d'injection n'est donc pas une option mais un prérequis. Reste à choisir entre atmosphérique et sous pression. C'est aussi pourquoi la fabrication de profilés polyuréthane aliphatique sans revêtement recourt généralement à l'injection en moule fermé.
Quatre points à vérifier avant d'installer une boîte d'injection
1. Répartition des mèches. La pression d'injection ne corrige ni les zones pauvres ni les zones riches en résine. Si les mèches sont mal réparties, augmenter la pression accentue encore les écarts : c'est la cause la plus fréquente d'un « changement d'équipement sans effet ». Identifiez d'abord à quel type de ligne vous appartenez (voir les caractéristiques du procédé de pultrusion), puis décidez d'augmenter ou non la pression.
2. Cône d'entrée du moule. Plage courante : 2°–4°. En dessous de 1,5°, la compaction est insuffisante et des zones sèches apparaissent ; au-delà de 5°, le frottement chauffe et les mèches cassent à l'entrée. L'angle dépend de la section et du taux volumique de fibres : une barre unidirectionnelle demande un cône plus ouvert qu'une section rectangulaire.
3. Système de nettoyage. Avec le polyuréthane, rincez dès 5 minutes d'arrêt, avant durcissement. Prévoyez le nettoyage automatique et un pot tampon dès la configuration : le pot tampon sert aux petits lots d'essai comme au rinçage rapide de la pompe et des conduites, bien plus simple qu'une modification ultérieure.
4. Surveillance de la pression. Un capteur en sortie de pompe doit arrêter la machine en surpression et la redémarrer automatiquement au retour à la normale. Une pression anormale précède souvent une erreur de dosage : c'est le premier signal d'alarme.
Réglage : procéder par paliers plutôt que viser l'optimum du premier coup
Sur un nouveau profilé, trouver les paramètres « optimaux » en une seule fois est illusoire. La méthode fiable est le réglage par paliers :
Fixez le dosage et la température du moule, puis lancez trois séries à 300, 500 et 700 mm/min ;
Mesurez trois indicateurs par série : dureté Barcol, résistance au cisaillement sur poutre courte, qualité de surface ;
Interpolez entre les trois points pour trouver la plage où la dureté est suffisante sans fissures de surface.
Repères (système polyester) : une dureté Barcol de 45–55 est normale ; en dessous de 40, la surface est sous-durcie, souvent par une température insuffisante en zone 3 ou une vitesse trop élevée ; au-dessus de 60, attention à la fragilisation par surdurcissement, surtout sur les pièces à paroi mince.
Trois erreurs d'interprétation fréquentes
Fissures de surface : réduire la vitesse. Elles ont au moins trois origines : température trop élevée en zone de préchauffage (la surface durcit avant le cœur, qui continue de couler et génère des fissures de cisaillement contre la paroi), choc thermique à la sortie au contact de l'air froid, ou agent démoulant interne insuffisant (0,5–1,0 phr dans la plupart des systèmes). Identifiez la cause avant de toucher aux paramètres.
Bulles : ajouter un dégazant. Déterminez d'abord leur origine : résine (humidité des matières, air introduit au mélange) → vérifiez cuve et tête de mélange ; fibres (imprégnation insuffisante, air piégé dans les mèches) → vérifiez pression d'injection et répartition. Inverser la piste ne fait qu'aggraver le désordre.
Changer de boîte pour gagner en vitesse. La vitesse dépend de tout le système : réactivité de la résine, longueur du moule et mode de préchauffage doivent suivre. En changeant seulement la boîte, on bute généralement sur la zone de durcissement.
Conclusion
Choisir un mode d'alimentation revient à répondre à trois questions : quelle viscosité de résine, quel taux de fibres, combien de mètres par an. Une fois ces réponses posées, le choix ne fait guère de doute ; il ne reste que le travail de réglage.
Besoin de conseil sur la configuration de la machine ?
Laissez vos coordonnées, un ingénieur vous contactera sous 12 heures.