Profilés pultrudés en polyuréthane aliphatique sans revêtement : l'injection en moule fermé pour une production continue
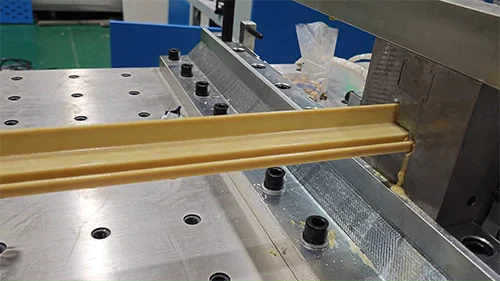
Sans noyau benzénique, le polyuréthane aliphatique résiste aux UV et ne jaunit pas : le profilé sorti de ligne s'emploie tel quel, sans revêtement. Encore faut-il maîtriser l'injection en moule fermé : dosage, transfert étanche et stabilité continue.
Exposés en extérieur aux UV, à la pluie et aux cycles thermiques, les profilés reçoivent traditionnellement une couche de peinture après extrusion ou pultrusion. Le revêtement ralentit le vieillissement, mais multiplie les étapes, émet des COV et, à la moindre rayure, devient lui-même le point de départ du vieillissement. Le polyuréthane aliphatique offre une autre voie : la matière résiste d'elle-même aux intempéries et le profilé s'utilise directement en sortie de ligne, sans passer par la peinture.
Pourquoi le système aliphatique se passe de revêtement
Le polyuréthane aromatique contient un noyau benzénique, sensible à la photo-oxydation sous UV : le produit jaunit, farine et perd son brillant. Le système aliphatique, à base d'isocyanates sans noyau benzénique, offre une bien meilleure stabilité lumineuse : couleur et état de surface restent stables en extérieur, sans avoir besoin d'un revêtement pour bloquer les UV.
Le polyuréthane est en outre tenace et se rétracte peu au durcissement ; son interface avec la fibre de verre est intime et la surface du profilé, dense et peu poreuse. Cette qualité de surface est la condition même du sans-revêtement.
Une résine durable ne fait pas un produit durable
Même la meilleure résine laisse des bulles, des mèches sèches, des traces d'écoulement ou des écarts de teinte si l'injection introduit de l'air ou de l'humidité, ou si le dosage dérive. La formulation ne rattrape pas ces défauts : il faut poncer et repeindre, et le sans-revêtement perd tout son intérêt.
Autrement dit, le sans-revêtement ne se joue pas sur une performance matière isolée, mais sur la stabilité de toute la ligne — en particulier le dosage, le mélange et le transfert de la résine bicomposant.
Trois points à surveiller en injection en moule fermé
Précision de dosage. Un écart sur le ratio A/B se lit directement sur le durcissement et la surface : trop peu de durcisseur, la surface reste collante ; trop, le profilé devient cassant. Les systèmes bicomposants pilotés par automate tiennent généralement ±1 %, à condition de ne pas dériver sur de longues campagnes.
Transfert étanche. Le polyuréthane craint l'humidité : au contact de l'air, la résine absorbe l'eau et génère bulles et défauts de durcissement. L'injection en moule fermé maintient la résine confinée du réservoir au moule, ce qui évite ce contact et limite les émissions dans l'atelier.
Marche continue. La pultrusion est un procédé continu : toute fluctuation de pression ou de débit se traduit par des défauts périodiques. Seul un dosage asservi avec régulation de pression en boucle fermée garantit un débit régulier et une section constante sur 24 heures.
Applications à privilégier
Cadres de modules photovoltaïques : tenue aux intempéries et à la corrosion, avec suppression du coût de peinture ;
Profilés de menuiserie : stabilité de teinte exigée, aucun jaunissement toléré en surface apparente ;
Chemins de câbles et supports : usage extérieur ou humide, avec des intervalles de maintenance les plus longs possible ;
Profilés carbone et autres produits pultrudés hautes performances : l'état de surface conditionne l'assemblage et l'aspect final.
Conseils avant démarrage
Vérifier d'abord la durée de vie en pot de la résine et la plage de température du moule, puis fixer pression d'injection et vitesse de ligne : un seul jeu de paramètres ne convient pas à tous les systèmes ;
Sur les premiers essais, observer la surface en priorité : bulles, mèches sèches et traces d'écoulement apparaissent souvent dans les dix premières minutes ;
Enregistrer ratio, température matière et pression pour pouvoir remonter à la cause en cas d'écart de teinte entre lots ;
Nettoyer la tête de mélange dès l'arrêt : une fois gélifié dans la chambre, le polyuréthane coûte bien plus cher à démonter qu'un entretien courant.
Le sans-revêtement n'est pas un argument matière isolé, mais le fruit d'une combinaison entre système de résine et procédé d'injection. Choisir la bonne résine n'est que la première étape : c'est en maîtrisant dosage, étanchéité et régularité du bicomposant que la production de profilés sans revêtement devient réellement fiable.
Besoin de conseil sur la configuration de la machine ?
Laissez vos coordonnées, un ingénieur vous contactera sous 12 heures.