Le procédé de pultrusion
Présentation complète du procédé de pultrusion : déroulage des fibres, imprégnation de résine, préformage, durcissement à chaud puis traction et découpe, avec les paramètres clés (vitesse de traction, température de durcissement, taux de résine) et ses avantages.
La pultrusion est un procédé de mise en forme en continu des composites (renforts de verre ou de carbone associés à une matrice de résine). Son enchaînement traction – imprégnation – formage – durcissement – découpe produit efficacement des profilés linéaires à section constante. La maîtrise de l'imprégnation et de la vitesse de durcissement conditionne la régularité des performances.
1. Le processus
Déroulage des renforts : des mèches continues (verre, carbone) ou des mats sont tirés depuis un cantre ; un système de tension maintient une tension constante pour éviter tout relâchement ou rupture et préparer une imprégnation homogène.
Imprégnation : les mèches passent dans un bac de résine liquide (époxy, polyester insaturé…) qui doit enrober parfaitement les fibres. Des rouleaux de guidage répartissent les fibres, chacune absorbe la résine de façon régulière, et le temps d'imprégnation est ajusté pour éviter tout excès ou manque de résine.
Préformage et élimination de l'excédent : les mèches imprégnées entrent dans une filière de préformage dont la section, légèrement plus grande que celle du produit, évacue l'excès de résine et les bulles tout en orientant les fibres selon le design voulu.
Durcissement à chaud : le composite est introduit dans un moule chauffé (électrique ou à huile thermique) maintenu à la température définie, généralement 80 à 160 °C selon la résine ; la réticulation s'y déroule progressivement. Le temps de durcissement doit correspondre à la vitesse de traction pour que le produit soit totalement durci en sortie de moule.
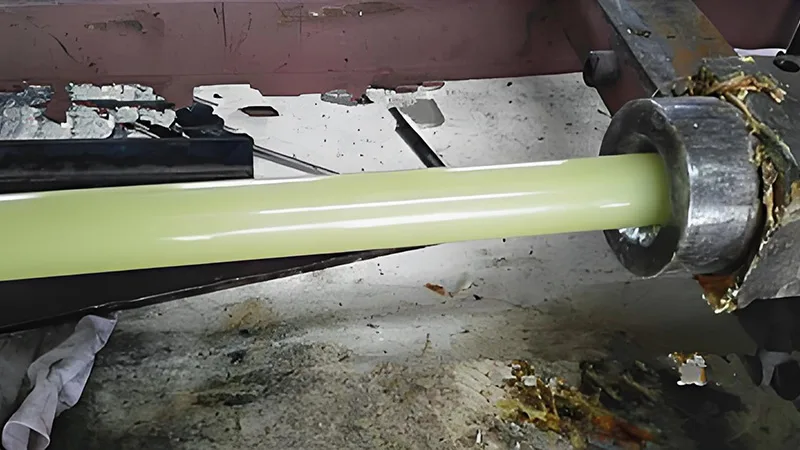
Traction et découpe : le profilé durci est tiré régulièrement par une machine à chenilles, qui assure une traction plus uniforme, puis coupé à la longueur voulue par un dispositif automatique.
2. Paramètres clés
Vitesse de traction : à accorder à la vitesse de durcissement ; trop rapide, le produit n'est pas assez durci, trop lente, la productivité chute. En pratique, on la règle entre 0,5 et 5 m/min selon le comportement de la résine.
Température de durcissement : à réguler par paliers (pré-durcissement à basse température, puis durcissement complet à haute température) pour éviter la dégradation de la résine comme un allongement excessif du cycle.
Taux de résine : réglable par la pression de la filière de préformage et le niveau du bac ; il est généralement de 30 % à 50 %, proportion qui détermine directement la résistance mécanique et la tenue à la corrosion.
3. Avantages et applications
Le procédé se distingue par un haut degré d'automatisation, une production continue et une forte productivité ; les fibres restent bien alignées, d'où une résistance élevée, une bonne régularité et peu de chutes. Il sert surtout aux profilés composites linéaires à section constante : tuyauteries anticorrosion en PRV, chemins de câbles, profilés de construction, mâts de pales d'éoliennes, etc., dans la chimie, le bâtiment, les énergies nouvelles et les transports.
Besoin de conseil sur la configuration de la machine ?
Laissez vos coordonnées, un ingénieur vous contactera sous 12 heures.