Pultrusion : avantages et limites du procédé
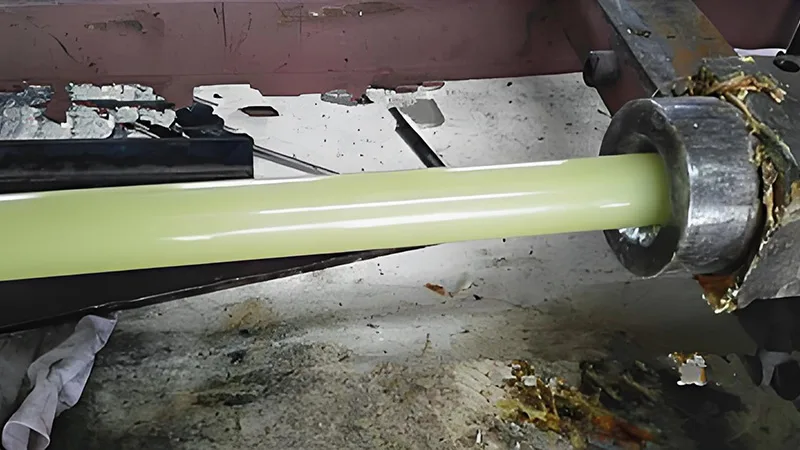
La pultrusion est un procédé continu : des mèches de fibres imprégnées de résine sont durcies dans un moule chauffé puis tirées en continu pour produire des profilés composites à section constante.
La pultrusion est un procédé continu de fabrication de pièces composites à section constante. Elle excelle en productivité, régularité, utilisation de la matière et automatisation, mais reste limitée par les formes réalisables, l'investissement, les moules et le choix des matières premières.
1. Principaux atouts
Productivité élevée, adaptée à la grande série. La ligne tourne sans interruption, de l'introduction des fibres à la découpe, et convient particulièrement aux profilés linéaires à section constante, avec un rendement bien supérieur aux procédés discontinus comme le moulage au contact.
Qualité régulière et performances fiables. Les fibres sont bien alignées, la résine répartie uniformément avec une teneur facile à maîtriser ; bulles et plis sont rares, et les propriétés mécaniques (traction, flexion) varient peu d'un lot à l'autre.
Peu de pertes de matière. La préforme permet de doser précisément la résine et le travail en continu réduit les chutes, plus économes que le drapage manuel.
Faible dépendance à la main-d'œuvre, automatisation poussée. Déroulage, imprégnation, préformage, cuisson, traction et découpe sont assurés par la machine : moins de personnel et moins de dispersion liée aux opérations manuelles.
Idéale pour les grandes longueurs. La traction et la cuisson continues permettent de produire d'un seul tenant des profilés de plusieurs mètres, sans assemblage : parfait pour les tubes et les profilés.
2. Principales limites
Sections limitées. Le procédé ne produit en général que des profilés linéaires à section constante (tubes, barres, profilés) ; les formes complexes, courbes ou à section variable sont difficiles, ce qui restreint le champ d'application.
Investissement élevé. Portiques à bobines, bac d'imprégnation, filière de préformage, moule chauffant, traction et découpe sont tous indispensables : l'achat et la mise en ligne coûtent cher, surtout pour les PME.
Moules très spécifiques. Chaque section exige son moule ; changer de produit impose souvent de reconcevoir et refabriquer l'outillage, ce qui augmente les coûts et allonge les changements de série. Inadapté aux petites séries et à la variété.
Choix de matières restreint. Il faut des mèches de fibres continues (verre, carbone) ; fibres coupées ou tissus s'utilisent mal. La résine doit aussi offrir la fluidité et la vitesse de durcissement requises, ce qui limite les options.
Souplesse limitée. Vitesse de traction et température de cuisson doivent correspondre à la section et à la résine ; une fois le réglage établi, modifier les paramètres ou changer de produit est délicat, d'où une forte dépendance à la conception initiale.
En résumé, la pultrusion convient aux profilés composites linéaires, à section fixe et de grande longueur, produits en grande série. Pour des formes complexes, de petits volumes ou des changements fréquents de référence, mieux vaut évaluer avec prudence sa rentabilité et son adaptabilité.
Besoin de conseil sur la configuration de la machine ?
Laissez vos coordonnées, un ingénieur vous contactera sous 12 heures.