Coulée sous vide pour transformateurs haute tension et TC : points clés
La coulée sous vide de résine époxy est une étape clé dans la fabrication des transformateurs haute tension et des transformateurs de courant. Elle assure un remplissage homogène entre bobinage et moule, puis une isolation compacte après durcissement, garantissant sécurité et stabilité sous haute tension.
La coulée sous vide de résine époxy est une étape clé dans la fabrication des transformateurs haute tension et des transformateurs de courant. Elle assure un remplissage homogène entre bobinage et moule, puis une isolation compacte après durcissement, garantissant sécurité et stabilité sous haute tension. Le procédé englobe la gestion des matériaux, la préparation du moule, le contrôle du vide, la coulée et le durcissement. Chaque étape mérite une attention particulière.
1. Gestion et préparation des matériaux
Les matériaux de coulée époxy ne s'utilisent pas directement. La siccité de la résine, du durcisseur et des charges conditionne l'apparition de bulles ou de points faibles. En cas d'humidité, l'eau se vaporise sous vide et reste piégée dans l'isolant, créant un risque électrique.
Stocker les matériaux au sec et à l'abri de l'air. Après ouverture, les utiliser rapidement ou les refermer hermétiquement. Avant emploi, préchauffer résine et charges pour éliminer l'humidité. Filtrer aussi les impuretés mécaniques afin d'obtenir un mélange propre et homogène.
2. Préchauffage du moule et du bobinage
Souvent négligé, le préchauffage influence fortement la qualité. Un moule froid refroidit la résine au contact, réduit sa fluidité et empêche le remplissage des interstices fins. L'humidité ou les solvants résiduels dans le bobinage se volatilisent au contact de la résine chaude et créent des bulles.
Avant coulée, préchauffer moule et bobinage au four à température adaptée, assez longtemps pour une diffusion homogène. Monter ensuite le bobinage dans le moule et couler immédiatement pour éviter une reprise d'humidité. L'objectif : rapprocher les températures du moule, du bobinage et de la résine.
3. Établissement du vide
Le vide distingue la coulée sous vide de la coulée à pression atmosphérique. Sous vide poussé, les gaz dissous et l'air incorporé au malaxage sont extraits, et la résine pénètre mieux entre spires et couches.
Pendant le pompage, surveiller la vitesse de montée du vide et le niveau final. Une fuite ou une pompe défaillante empêche un dégazage correct. Observer aussi le niveau du mélange : un vide trop poussé peut évaporer les composants légers et modifier le dosage. Maintenir le vide un certain temps pour dégazer complètement avant de couler.
4. Points clés de la coulée
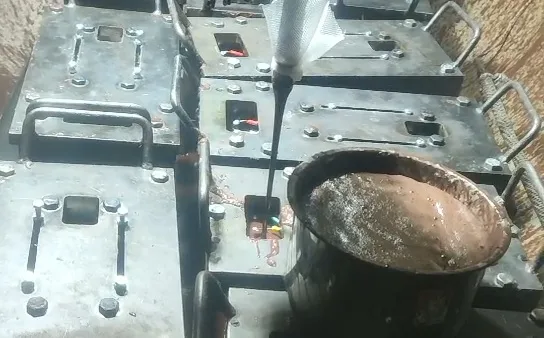
La coulée est l'étape la plus visible et la plus exigeante. Un débit trop rapide crée des turbulences et emprisonne de l'air ; trop lent, la résine risque de gélifier prématurément. En pratique, laisser la résine s'écouler lentement le long de la paroi du moule pour une montée régulière du niveau et une évacuation progressive de l'air.
Certains procédés introduisent un gaz protecteur isolant sous pression après le vide, avant la coulée. Ce gaz comble les zones mortes difficiles à remplir et améliore l'isolation finale. Après coulée, un second passage sous vide bref peut parfaire le dégazage.
5. Cuisson et post-cuisson
Après coulée, il ne suffit pas d'attendre le durcissement. La résine passe de l'état liquide à solide avec retrait chimique et dégagement de chaleur. Une température trop élevée ou une montée trop rapide empêche la relaxation des contraintes et provoque des microfissures qui, sous haute tension, peuvent conduire au claquage.
Un cycle de cuisson par paliers est donc recommandé : gélification à basse température, puis montée progressive jusqu'à cuisson complète. Maintenir la température assez longtemps pour une réaction complète et les propriétés mécaniques et électriques visées. Refroidir lentement avant démoulage pour éviter de nouvelles contraintes.
6. Défauts courants et prévention
Les défauts typiques : bulles résiduelles, fissures superficielles, décharges partielles excessives. Les bulles viennent de matériaux humides, d'un vide insuffisant ou d'une vitesse de coulée inadaptée. Les fissures résultent d'un profil de cuisson inadapté ou d'un refroidissement trop rapide. Les décharges partielles signalent des micro-défauts ou impuretés internes.
Mieux vaut prévenir que guérir. Contrôler les matériaux à réception et avant emploi, maintenir le système de vide en bon état, respecter strictement températures et durées de coulée et de cuisson. Consigner chaque lot pour tracer les causes en cas de problème et ajuster rapidement.
7. Exigences d'environnement de travail
La coulée époxy exige des conditions ambiantes maîtrisées. L'humidité de l'air est absorbée par les matériaux : maintenir une hygrométrie basse. À basse température, la résine devient visqueuse et moins fluide. La zone de coulée doit être propre pour limiter les poussières en suspension qui deviendraient des impuretés dans l'isolant.
Équiper l'atelier de régulation de température et d'humidité, et nettoyer régulièrement. Le personnel portera des vêtements antistatiques et des EPI, pour sa sécurité et pour limiter la contamination des pièces.
Toutes les étapes de la coulée sous vide sont liées : une négligence à un détail peut compromettre l'isolation et la durée de vie. Pour des équipements aussi exigeants que les transformateurs haute tension et les TC, la maîtrise du procédé demande une attention et une expérience constantes. Des opérations normalisées, une observation minutieuse et des enregistrements réguliers garantissent une qualité stable à long terme.
Besoin de conseil sur la configuration de la machine ?
Laissez vos coordonnées, un ingénieur vous contactera sous 12 heures.